

"Epäkeskisyys, pätkivä pyöriminen tai epänormaalit äänet asennuksen jälkeenteräsholkitpyörivällä alustalla?"
"Kiihdyttääkö väärä välys holkkien kulumista ja aiheuttaa äkillisiä pudotuksia korin tarkkuudessa?" Insinöörinä, jolla on 15 vuoden kokemus tarkkuuskoneiden asennuksesta, tällaisten ongelmien perimmäinen syy on usein epätavallisissa asennusmenetelmissä. Teräsholkkien asennuslaatu, joka on pyörivän alustan kantava ja ohjaava komponentti, määrittää suoraan alustan pyörimistarkkuuden, toiminnan vakauden ja käyttöiän. Asennuspoikkeamat, jotka ylittävät 0,02 mm, eivät ainoastaan lisää pyörimisnopeutta, vaan voivat myös laukaista ketjureaktioita, kuten akselin kulumista ja korin tärinää. Tietyn automatisoidun tuotantolinjan pyörivä alusta joutui kerran tukkoon vain kolmen päivän käytön jälkeen teräsholkkiasennuksen koaksiaalisuuden vuoksi, mikä johti yli 25 000 yuania suoriin tappioihin. Todellisuudessa teräsholkkien asentaminen pyöriville tasoille vaatii standardoidun, päästä{10}}päähän{11}}päähän -ratkaisun, joka keskittyy "koaksiaalisuuden ohjaukseen, sovituksen tarkkuuden hallintaan ja pyörimissopeutukseen". Tänään jaamme pyörivien alustojen teräsholkkien asennuslogiikan 8-vaiheiseen kehykseen, jossa käsitellään yleisiä kipukohtia, kuten kohdistusvirheitä, kulumisherkkyyttä ja huonoa tarkkuutta{15}}asennuksen valmistelusta asennuksen jälkeiseen todentamiseen.
Vaihe 1: Käytännön 4-vaiheinen analyysi teräsholkkien asentamisesta pyöriville tasoille
Määritä asennuksen ydinvaatimukset-Ymmärrä ensin "Alustan käyttöolosuhteet ja tarkkuustavoitteet"
Ennen asennusta selvitä pyörivän alustan toimintaparametrit ja tarkkuusvaatimukset. Asennusprioriteetit vaihtelevat huomattavasti nopeuden, kuormituksen ja ympäristön mukaan-sokea toiminta johtaa epäonnistumiseen:
- Nopeiden-tarkkuussovellusten perusvaatimukset:Asennuksen jälkeinen-keskeisyys Vähemmän tai yhtä suuri kuin 0,005 mm, välys säädetty välillä 0,002-0,004 mm epäkeskisyyden aiheuttaman pyörivän tärinän estämiseksi. Teräsholkkien asennuksen aikana CNC-pyörivälle pöydälle epäonnistuminen koaksiaalisuuden ohjauksessa johti 0,018 mm:n pyörimiseen, mikä ei vastaa koneistuksen tarkkuusstandardeja. Tarkkuusstandardeja noudattavan uudelleenkalibroinnin jälkeen lopputulos pieneni 0,003 mm:iin. Toimialastandardi: GB/T 1801-2009 "Rajat ja sovitukset – Toleranssivyöhykkeiden ja sovitusten valinta" mukaan H7/h6-siirtymäsovituksia on käytettävä nopeissa tarkkuussovelluksissa.
- Raskaan-kuorman ja alhaisen{2}}nopeuden skenaarioiden perusvaatimukset:Varmista tiukka sovitus holkin, akselin ja asennusreiän välillä; saavuttaa tasainen kuorman jakautuminen; säädä esikuormitusta 5-10 N:n sisällä, jotta vältytään löystymältä tai muodonmuutokselta raskaan kuormituksen aikana. Raskaassa käytössä olevassa pyörivässä lavassa holkki siirtyi ja työlava kallistui kuukauden käytön jälkeen liiallisen välyksen vuoksi. Istuvuustarkkuuden säätämisen ja vahvistusasennuksen jälkeen se toimi vakaasti yli vuoden.
- Kosteiden/pölyisten ympäristöjen perusvaatimukset:Aseta etusijalle tiivistyssuojaus ja ruosteenesto. Asenna pölytiivisteet-jonoon, jotta roskat eivät pääse kulumaan. Pyörivä ulkotaso ilman tiivistyssuojaa koki ruostetta ja takertumista teräsholkkeihin kuuden kuukauden jälkeen. Normaali toiminta jatkui purkamisen, puhdistuksen ja tiivisteiden lisäämisen jälkeen.
- Keskeisten vaatimusten vahvistus: Selvitä ensin "pyörivän alustan tyyppi, pyörimisnopeus, kuormituskapasiteetti, paikannustarkkuus ja käyttöympäristö" ja määritä sitten asennustavoitteet-priorisoi samankeskisyyden hallinta-nopeassa{2}}sovelluksissa, tiiviyden hallinta raskaan-kuormituksen skenaarioissa ja suojauksen hallinta ankarissa ympäristöissä.
Vaihe 2: Valmistele asennustyökalut ja tarvikkeet-Oikeat työkalut ovat välttämättömiä tarkassa työssä.
Sopivat työkalut ja tarvikkeet muodostavat perustan asennustarkkuudelle. Valmistele ne erityisesti pyörivän alustan ominaisuuksien ja teräsholkkiparametrien perusteella estääksesi yhteensopimattomien työkalujen aiheuttamat asennuspoikkeamat:
- Työkalun kalibrointi:Tarkista mittaustyökalujen tarkkuus ennen asennusta. Tarkista mikrometrien nolla-asetusvirhe ja valitsinilmaisimien herkkyys varmistaaksesi, että työkalut täyttävät asennusvaatimukset. Tämä estää työkalun mittausvirheet vaikuttamasta asennuksen tarkkuuteen.
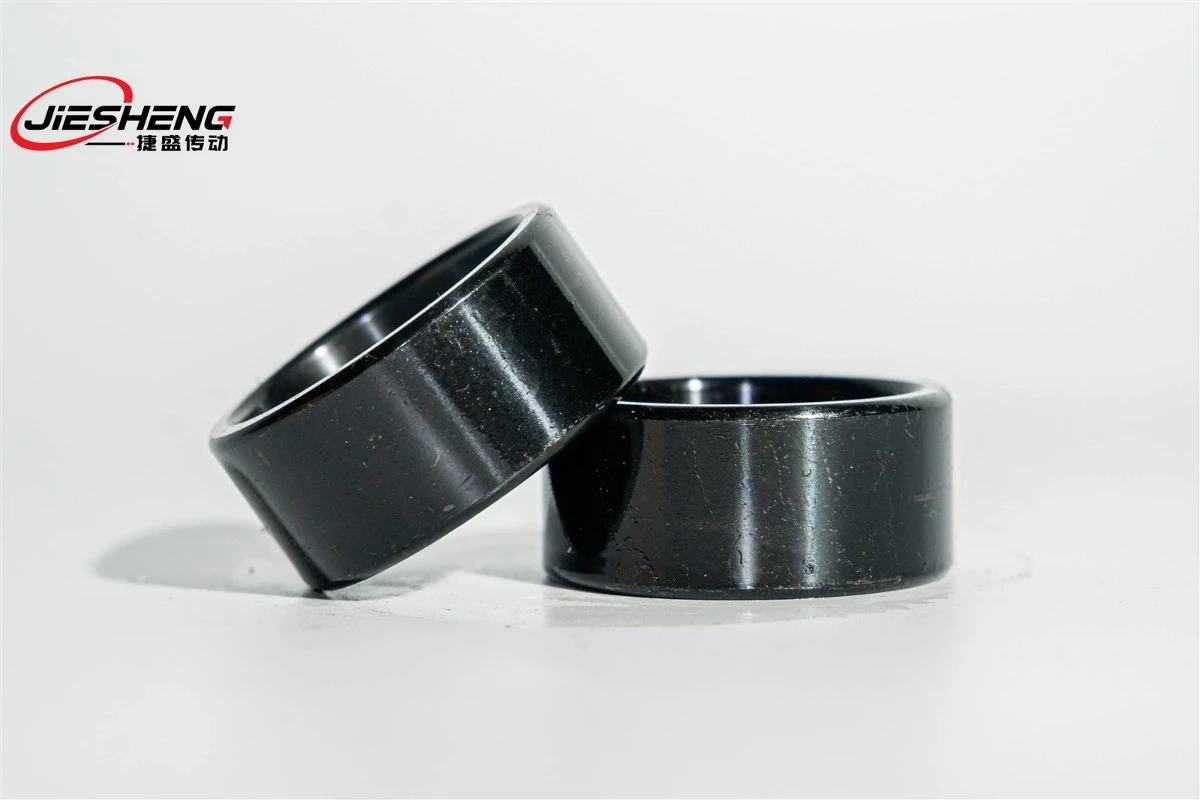
Vaihe 3: Tarkkuuskalibrointi ja -kiinnitys-ydinprosessi tarkkuuden hallinnassa
Kalibrointi on keskeistä teräsholkkien asennuksen tarkkuuden varmistamiseksi. Keskity samankeskisyyden ja juoksun ohjaamiseen varmistaaksesi vakaan pyörivän työtason toiminnan:
- Koaksiaalisuuden kalibrointi:Kiinnitä osoitin pyörivään alustaan. Aseta anturi teräsholkin sisä- tai ulkohalkaisijaa vasten. Pyöritä lavaa mitataksesi koaksiaalisuus holkin ja tason pyörimiskeskiön välillä. Sallittu poikkeama Vähemmän tai yhtä suuri kuin 0,005 mm (pienempi tai yhtä suuri kuin 0,003 mm nopeissa sovelluksissa).
- Suojattu kiinnitys:Kun kalibrointi täyttää standardit, kiristä kohdistustapit tai kiinnityspultit varmistaaksesi, että holkki on tiukasti kiinni ilman löysyyttä. Uudelleen-mittaus kiinnityksen jälkeen varmistaaksesi, että kalibroinnin tarkkuus pysyy muuttumattomana.
Vaihe 4: Jätä-asennuksen koekäyttö ja hyväksyminen - Tarkista suorituskyky ja varmista vaatimustenmukaisuus
Suorita asennuksen jälkeen koeajot ja hyväksymistestit mahdollisten ongelmien kokonaisvaltaiseksi tunnistamiseksi ja varmistaaksesi, että teräsholkki täyttää pyörivän alustan vaatimukset:
Paikannustarkkuus täytti sovelluksen vaatimukset, juoksu Alle tai yhtä suuri kuin 0,005 mm, lämpötila Alle tai yhtä suuri kuin 45 astetta (vakioskenaariot). Yksi raskas-kuormalava osoitti liian korkeaa holkin lämpötilaa kuormitustestauksen aikana; tarkastus paljasti liiallisen häiriösovituksen. Välyksen säätäminen palautti normaalit lämpötilat.
Johtopäätös: Teräsholkkien asennus pyöriville tasoille - "Tarkkuus kuin ydin, yksityiskohdat perustana"
Asennusteräsholkitpyörivillä alustoilla ei ole pelkkä "yksinkertainen puristus{0}}sovitusasennus", vaan moniulotteinen standardoitu prosessi, johon kuuluu "vaatimusten sovitus + työkalun sovitus + tarkka kalibrointi + suojavoitelu". Sen ydinlogiikka on "ohjata koaksiaalisuutta ja sovitustarkkuutta standardoitujen toimintojen avulla, mukautumalla kiertoskenaarion ominaisuuksiin ja saavuttamalla vakaa, tehokas alustan toiminta."
Yleisiä käyttäjien väärinkäsityksiä ovat "mittatarkistuksen ja koaksiaalisuuden kalibroinnin laiminlyöminen keskittymällä vain kiinnitykseen", mikä johtaa epäkeskisyyteen ja kiihtyneeseen kulumiseen asennuksen jälkeen; tai ei toteuteta suojatoimenpiteitä ja pyörimisolosuhteisiin räätälöityjä voiteluja, mikä heikentää laakeriholkin suorituskykypotentiaalia.
Ota yhteyttä
📧 Sähköposti:741097243@qq.com
🌐 Virallinen verkkosivusto:https://www.automation-js.com/


